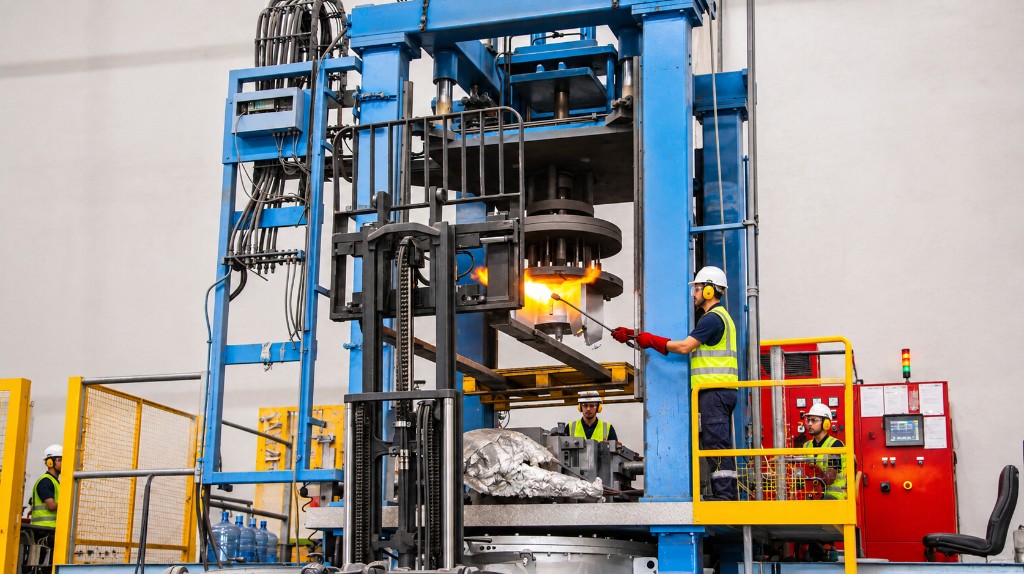
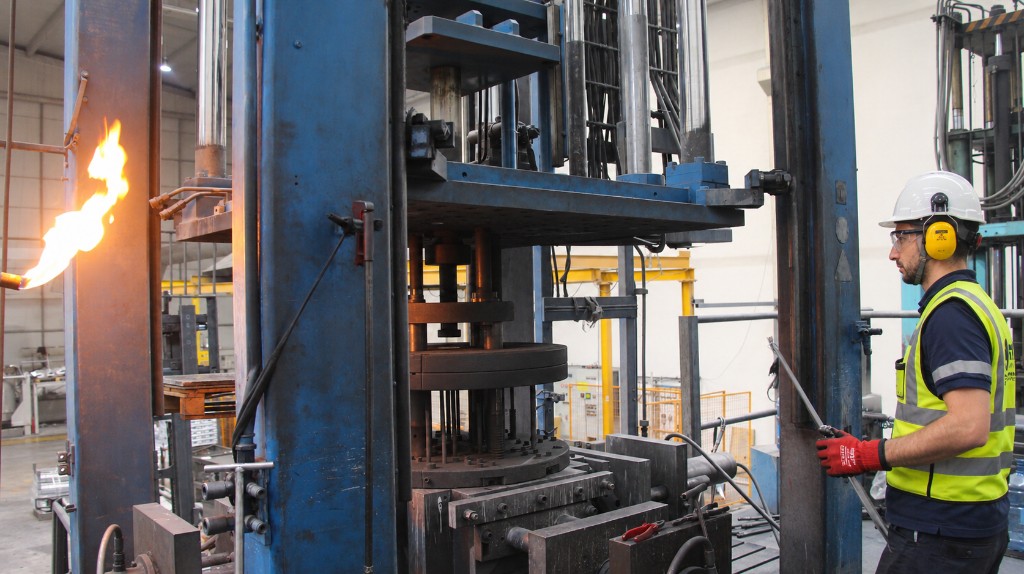
Kurtz Alçak Basınç Döküm Tezgahı
| Kurs Boyu: | 2500 mm |
|---|---|
| Maksimum Kalıp Boyutları: | 1600 x 1600 mm |
| Bekletme Ocağı Kapasitesi: | 750 kg |
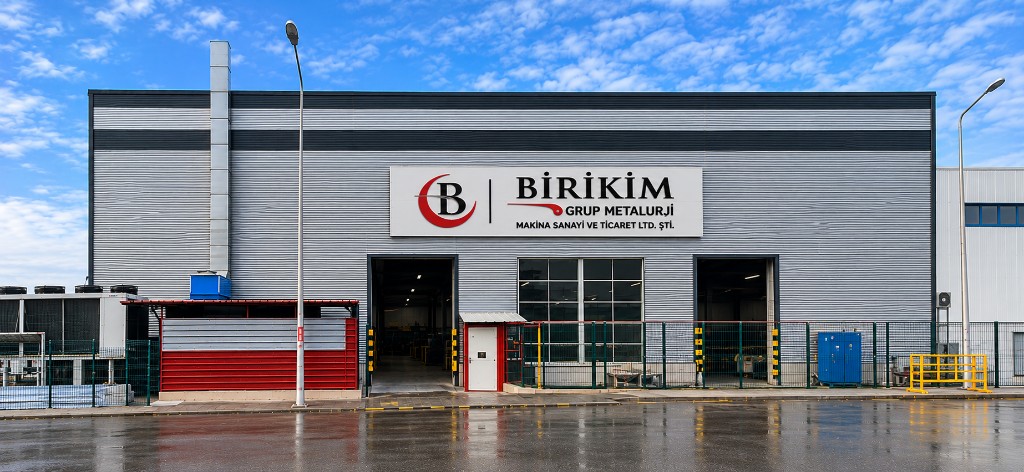
2016 · Kahramankazan, Ankara
Metale Değer, Geleceğe Güven
Hızla gelişen Savunma sanayi sektörünün beklentilerini karşılamak adına, AR-GE ve alüminyum döküm çözümleri konusunda sürdürülebilir, küresel bir oyuncu hâline gelmek.
Savunma sektörünün alüminyum döküm ile ilgili ihtiyaçlarına esnek, çevik, rekabetçi, yaratıcı mühendislik ve üretim çözümleri sunmak.
Çözüm ortaklarımız
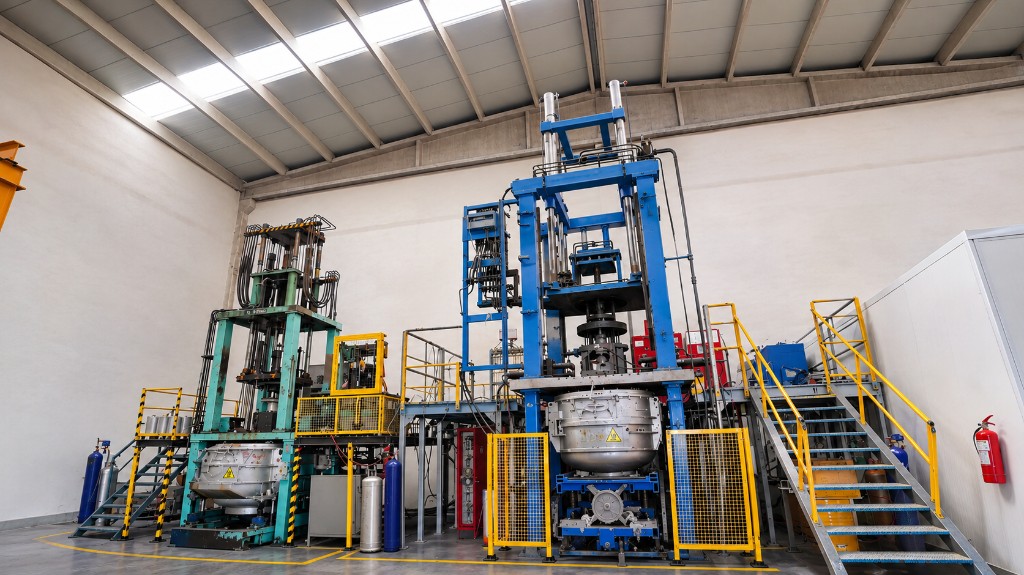
Alçak basınçlı döküm; ergimiş alüminyumun, fırın içerisine uygulanan düşük ve kontrollü bir gaz basıncı (genellikle 0.2 – 1.2 bar arası) yardımıyla, bir daldırma borusu üzerinden alttan üste doğru kalıbın içine doldurulması işlemidir. Bu kontrollü dolum, metalin yerçekimine karşı yavaş ve türbülanssız bir şekilde ilerlemesini sağlayarak parça içindeki hava boşluklarını (porozite) minimuma indirir.
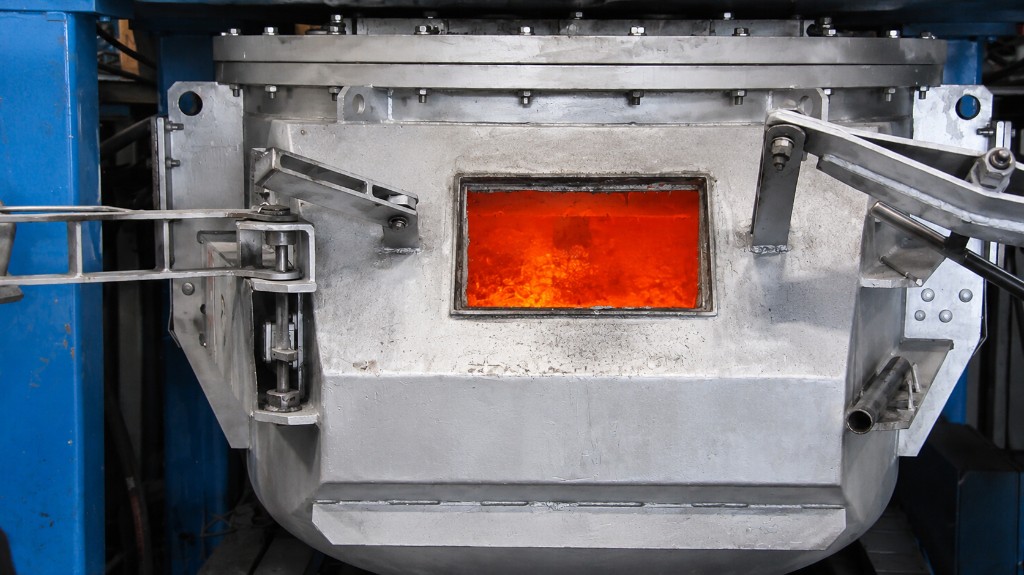
Üretim tesisimizde bulunan Kurtz marka alçak basınç döküm tezgâhımız, yüksek kaliteli, hassas ölçülü ve güvenilir alüminyum döküm parçalarının üretimi için kullanılmaktadır.
2500 mm kurs boyuna sahip tezgâhımız ile 1600 × 1600 mm ölçülerine kadar olan kalıplarda alüminyum döküm gerçekleştirilebilmektedir. 750 kg bekletme kapasitesi sayesinde yüksek miktarda sıvı alüminyumun kontrollü şekilde muhafaza edilmesine ve üretim sürecinin sürekliliğine olanak sağlanmaktadır.
Alçak basınç döküm teknolojisi, sıvı alüminyumun kalıp içerisine kontrollü ve düşük basınç altında doldurulmasını esas alır. Bu yöntem sayesinde geleneksel döküm yöntemlerine kıyasla daha kontrollü dolum, düşük türbülans ve daha kaliteli parça elde etme imkânı sunulmaktadır.
Geniş kalıp bağlama alanı, yüksek metal hacmi ve farklı tezgah seçeneklerimiz ile standartların ötesinde bir döküm esnekliği sunuyoruz:
| Kurs Boyu: | 2500 mm |
|---|---|
| Maksimum Kalıp Boyutları: | 1600 x 1600 mm |
| Bekletme Ocağı Kapasitesi: | 750 kg |
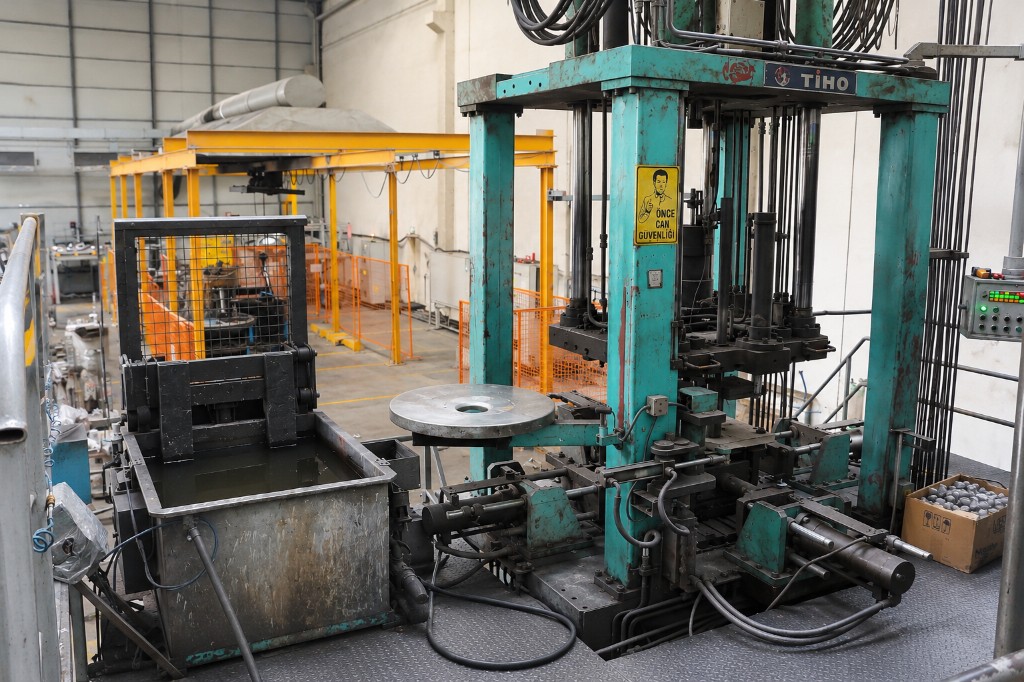
| Tabla Ölçüleri: | 1500 x 1200 mm |
|---|---|
| Bekletme Ocağı Kapasitesi: | 900 kg |
Türbülanssız alttan dolum sayesinde metal içine hava hapsolmaz. Bu durum, porozite (gözenek) oluşumunu engeller ve parçanın mekanik dayanımını maksimize eder.
1.000 kg bekletme kapasitemiz ve 1600x1600 mm kalıp ebatlarımız sayesinde, tek seferde hacimli ve ağır alüminyum parçaların dökümü sorunsuz şekilde gerçekleştirilir.
Geleneksel döküm yöntemlerindeki büyük yolluk ve besleyici sistemlerine ihtiyaç duyulmaz. Fırındaki metal doğrudan kalıba basıldığı için malzeme firesi çok düşüktür (%90'ın üzerinde verimlilik sağlanabilir).
Parça içinde gaz boşluğu bulunmadığı için T6 gibi ileri ısıl işlemler başarıyla uygulanabilir ve döküm parçaları kolaylıkla kaynak edilebilir.
Kontrollü basınç, metalin kalıp yüzeyine tam temas etmesini sağlayarak mükemmel bir yüzey kalitesi ve boyutsal doğruluk elde edilmesini garanti eder.
Metalin kalıp içinde katılaşması basınç altında beklendiği için, yüksek basınçlı döküm (HPDC) yöntemine kıyasla üretim ve çevrim süreleri daha uzundur. Seri üretim hızından ziyade alçak basınç döküm yöntemi "Kalite ve Bütünlük" odaklı bir yöntemdir.
Düşük basınç kullanıldığı için çok ince cidarlı (2-3 mm'den ince) tasarımların tam doldurulması zordur; parça tasarımlarının bu yönteme uygun et kalınlıklarında olması gerekir.
Metalin uzun süre sıcak kalması ve kalıp içi sıcaklık dengelerinin kritik olması, kalıp kaplamalarının ve genel kalıp bakımının çok daha titiz yapılmasını gerektirir.
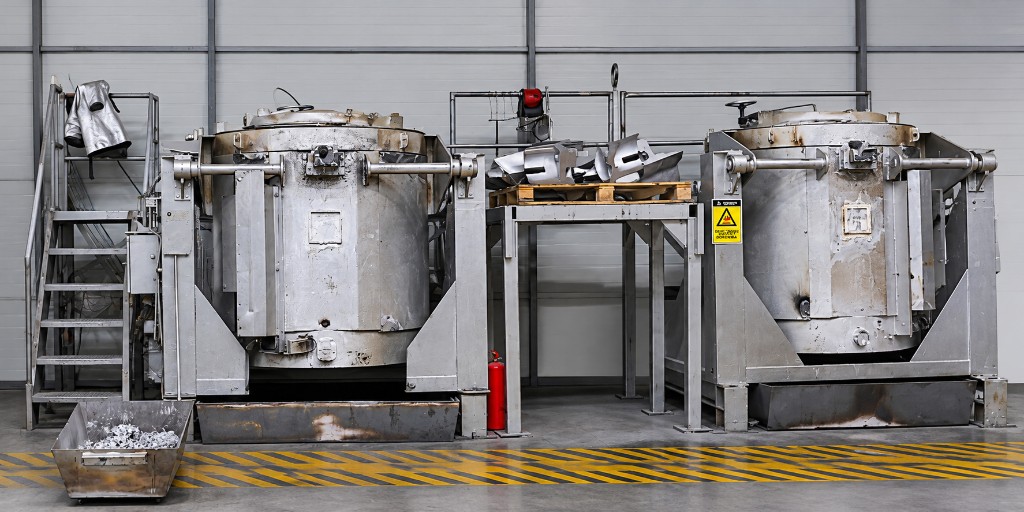
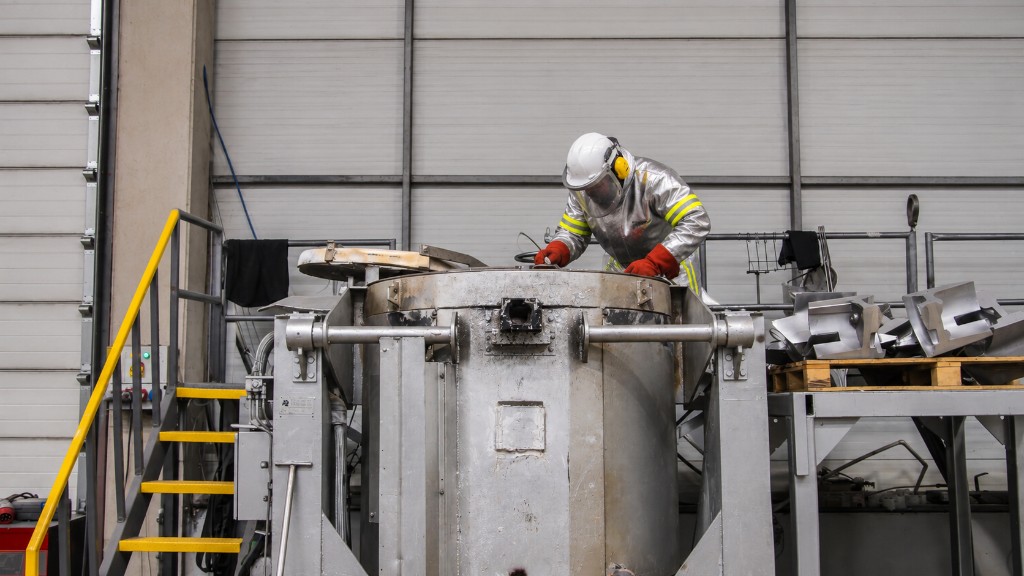
Tezgahlarımızın bekletme ocaklarını kesintisiz ve ideal sıcaklıkta besleyebilmek için yüksek kapasiteli ergitme ocakları kullanmaktayız:
| Adet: | 2 |
|---|---|
| Kapasite: | 600 kg/adet |
| Adet: | 1 |
|---|---|
| Kapasite: | 800 kg |
Ürettiğimiz döküm parçaların iç yapısını gözle görülemeyen hatalara karşı korumak ve en yüksek kalite standartlarını garanti etmek amacıyla %100 Radyografi (X-Ray) muayene yöntemi ile kontrol ediyoruz.
Kritik sektörlerin (havacılık, savunma sanayii, otomotiv vb.) beklediği sıfır hata toleransını, son teknoloji tahribatsız muayene (NDT) altyapımızla eksiksiz olarak sağlıyoruz.
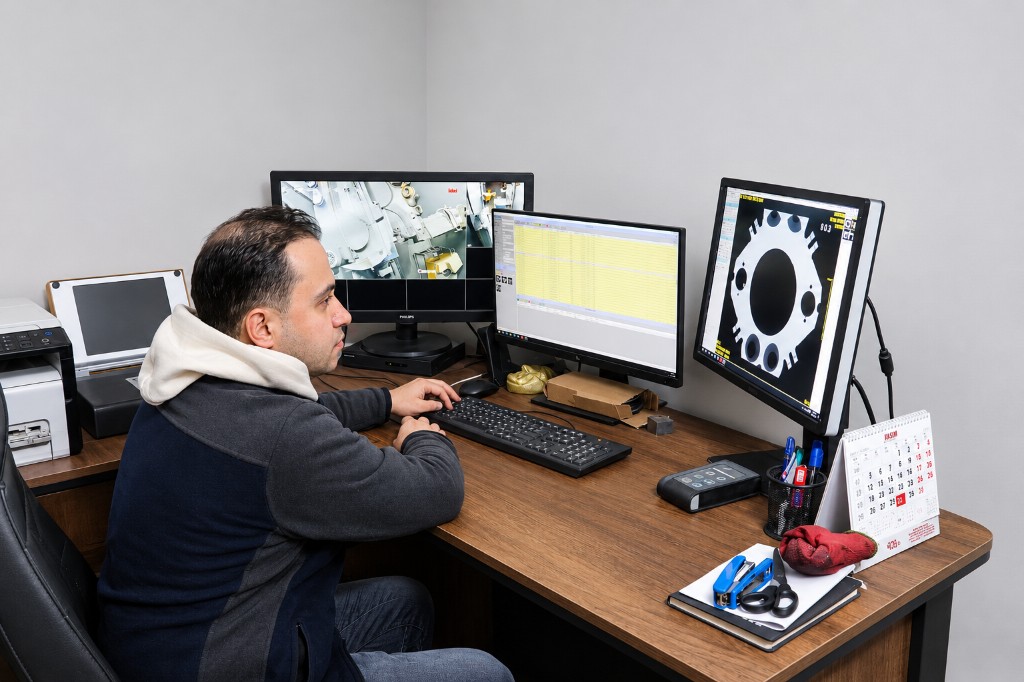
Kalite kontrol laboratuvarımızda, farklı parça geometrilerine ve et kalınlıklarına kusursuz uyum sağlayan yüksek güçlü iki adet profesyonel X-Ray cihazı aktif olarak görev yapmaktadır.
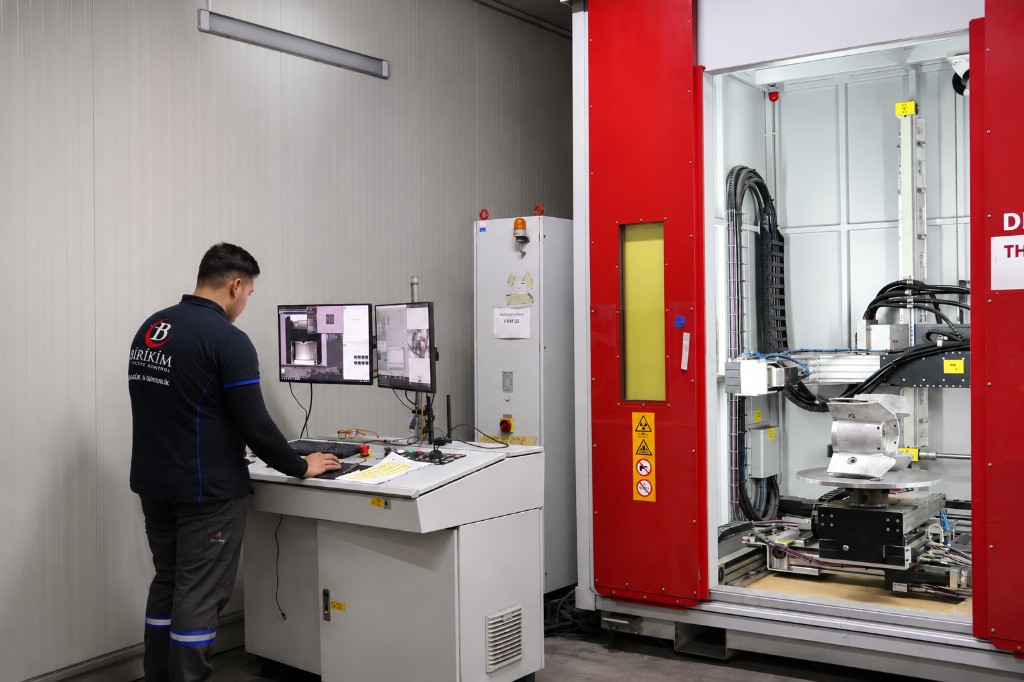
| Güç: | 225 kV |
|---|
Özellikleri: Dijital radyografi teknolojisiyle donatılmış, yüksek çözünürlüklü görüntüleme sağlayan modern bir sistemdir. Kompleks geometrili döküm parçaların içyapısının detaylı incelenmesinde üstün performans sunar.
| Güç: | 225 kV |
|---|
Özellikleri: Endüstriyel radyografide güvenilirliği ve gücü kanıtlanmış Balteau sistemimiz, yüksek penetrasyon (nüfuziyet) gücü sayesinde et kalınlığı fazla olan ağır ve yoğun alüminyum döküm parçaların bile en küçük iç kusurlarını (porozite, büzülme boşlukları, inklüzyon vb.) net bir şekilde tespit eder.
Alüminyum döküm parçaların, özellikle havacılık, savunma sanayii, otomotiv ve ağır makine sektörlerinde beklenen zorlu mekanik performansı sergileyebilmesi için döküm işlemi tek başına yeterli değildir. Tesisimizde, dökümü tamamlanan alüminyum parçaların sertlik, mukavemet ve işlenebilirlik özelliklerini en üst düzeye çıkarmak amacıyla T6 ısıl işlem yeteneğine ve yüksek teknoloji fırın altyapısına sahibiz.
T6 ısıl işlemi, alüminyum alaşımlarının mekanik dayanımını (çekme mukavemeti, akma sınırı ve sertlik) maksimize etmek için uygulanan çok aşamalı bir iyileştirme prosesidir. Parça içindeki alaşım elementlerinin homojen bir şekilde dağılmasını ve malzemeye kilitlenmesini sağlayarak, döküm parçasını ağır yükler ve zorlu çalışma koşulları için hazır hale getirir.
Tesisimizde uygulanan T6 prosesi, donanımlı fırınlarımızda iki temel aşamadan oluşur:
İşlem: Alüminyum parçalar, özel çözeltiye alma fırınlarımızda alaşım tipine uygun sıcaklıklara çıkarılır ve bu sıcaklıkta belirli bir süre bekletilir. Bu sayede alaşım elementleri (örneğin magnezyum, silisyum, bakır) alüminyum matrisi içinde tamamen çözünür.
Su Verme (Quenching): Çözeltiye alma süresi bittiğinde, malzemenin kazandığı bu homojen yapı soğurken bozulmasın diye parçalar hızla (genellikle suya veya özel polimer sıvılarına daldırılarak) soğutulur. Bu şoklama, alaşım elementlerini malzemenin içinde hapseder.
İşlem: Su verme işleminden sonra malzeme hala nispeten yumuşaktır. Parçalar, sahip olduğumuz hassas kontrollü yaşlandırma fırınlarına alınarak daha düşük sıcaklıklarda kontrollü bir şekilde ısıtılır ve bekletilir.
Sonuç: Bu aşamada hapsedilen alaşım elementleri mikroskobik düzeyde çökelerek malzemenin iç yapısını kilitler. Parça, nihai ve en yüksek sertlik, mukavemet ve kararlılık değerlerine bu yaşlandırma fırınlarında ulaşır.
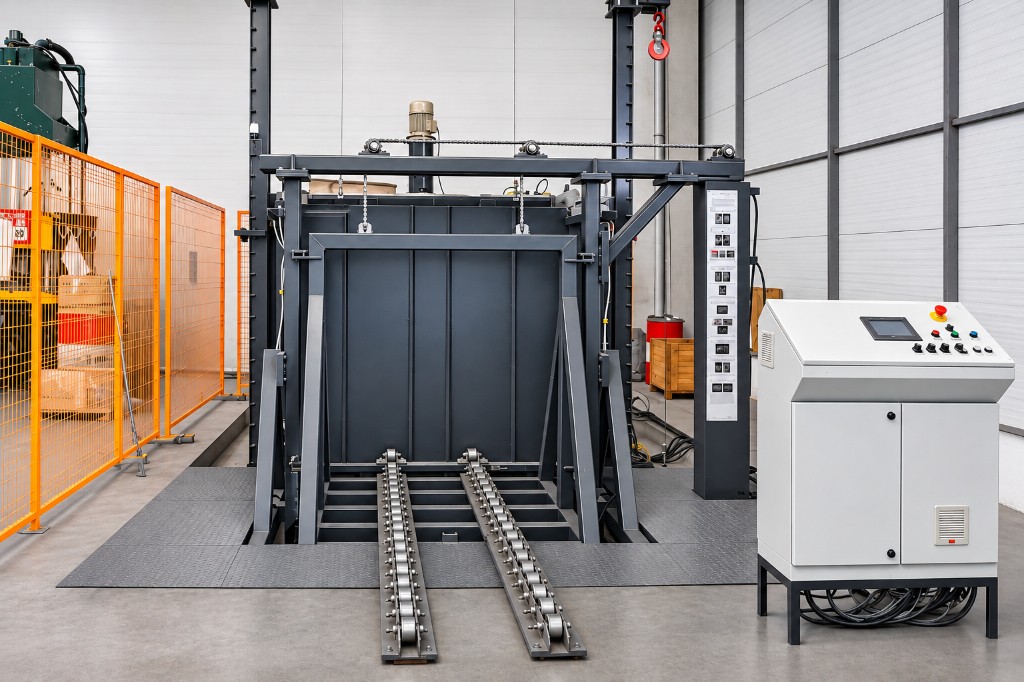
Tesisimiz, alüminyum döküm ve iyileştirme altyapısının yanı sıra çelik ve özel alaşımlı parçaların en zorlu metalürjik gereksinimlerini karşılamak üzere yüksek teknolojiye sahip Vakumlu Kuyu Tipi Çelik Isıl İşlem Fırını ile donatılmıştır.
Özellikle savunma sanayii, havacılık, makine imalatı ve kalıpçılık sektörlerinde ihtiyaç duyulan yüksek sertlik, tokluk ve kusursuz yüzey kalitesi için vakum teknolojisinin sunduğu tüm avantajları projelerinize entegre ediyoruz.
Çelik malzemelerin ısıl işleminde fırın atmosferi ve parçanın fırın içindeki duruş pozisyonu, nihai ürünün kalitesini doğrudan etkiler. Fırınımız, bu iki kritik unsuru en ideal şekilde çözen bir teknolojiye sahiptir:
Geleneksel fırınların aksine, fırın içindeki hava tamamen vakumlanarak oksijensiz bir ortam yaratılır. Bu sayede yüksek sıcaklıklarda çeliğin yüzeyinde oksidasyon (kararma, curuf oluşumu) ve dekarbürizasyon (yüzeydeki karbonun yanarak kaybolması) kesinlikle yaşanmaz. Parçalar fırından girdiği gibi parlak ve tertemiz çıkar. İşlem sonrası kumlama, taşlama veya ekstra yüzey temizleme maliyetleri ortadan kalkar.
Özellikle uzun miller, namlular, büyük dişliler, broş tığları ve ağır kalıp parçaları yatay fırınlarda yüksek sıcaklıklara maruz kaldığında kendi ağırlıkları sebebiyle esneme (bel verme) ve çarpılma riski taşır. Kuyu tipi fırınımızda parçalar dikey (dik) olarak yüklenir. Yerçekimi parçanın ekseni boyunca etki ettiği için yüksek sıcaklıklarda bile çarpılma ve boyutsal deformasyon minimuma indirilir.
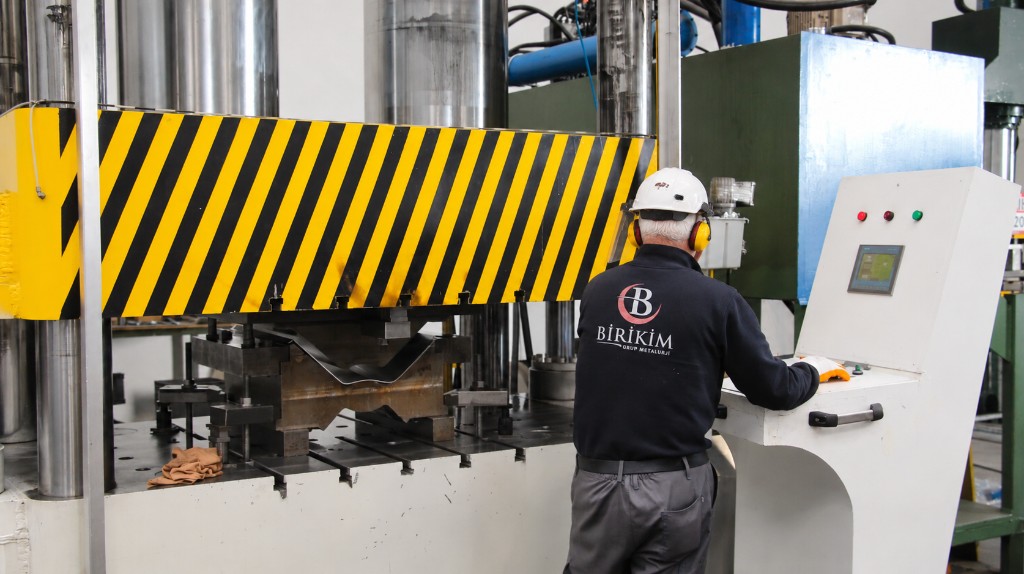
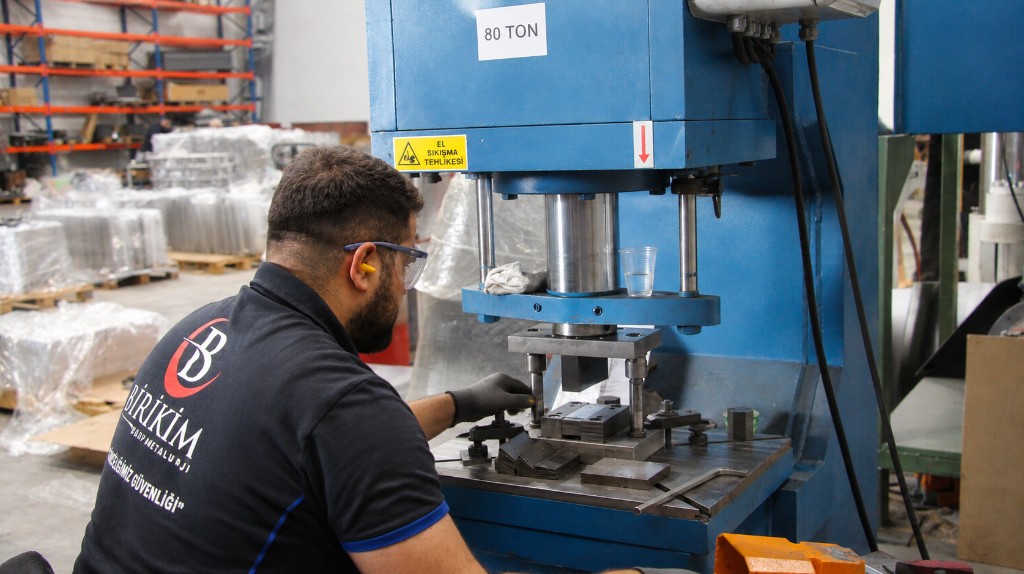
Tesisimiz, döküm ve ısıl işlem yeteneklerinin yanı sıra sac metal işleme ve şekillendirme projeleriniz için de geniş ve güçlü bir altyapıya sahiptir. Pres bölümümüzde yer alan farklı tonaj ve özelliklerdeki makine parkurumuz ile metal parçaların soğuk şekillendirme, büküm ve form verme işlemlerini yüksek hassasiyetle ve sıfır hata prensibiyle gerçekleştiriyoruz.
Alüminyum dökümden çelik ısıl işlemine, soğuk şekillendirmeden %100 tahribatsız kalite kontrole kadar tüm kritik üretim süreçlerini kendi bünyesinde çözen entegre ve uçtan uca bir çözüm ortağınız konumundayız. Havacılık, savunma sanayii, otomotiv ve ağır makine imalatı gibi hata kabul etmeyen sektörlerin ihtiyaç duyduğu güvenilirliği, yüksek kapasiteyi ve kaliteyi tek çatı altında sunuyoruz.
Prosesler arası lojistik riskleri ortadan kaldıran, zaman ve maliyet avantajı sağlayan, en önemlisi de dökümden son kalite kontrole kadar %100 izlenebilirlik sunan entegre altyapımızla tanışmak için mühendislik ekibimizle hemen iletişime geçebilirsiniz.